
MES(制造执行系统)定位在ERP 与底层设备之间,核心价值是打通车间黑盒,把生产计划落地、过程数据透明化,减少等待、返工、停机、错料等各类浪费,从人、机、料、法、环、测全维度提升生产效率。下面分模块讲清楚原理与落地效果:
一、计划排产优化,减少停工待料与产能浪费
精细到产线 / 机台的排程 ERP 一般只做粗计划,MES 可以基于设备状态、人员班次、物料齐套、工装模具情况做有限能力排产,自动调整订单优先级。避免只看订单,不看车间真实负荷,造成排出来的计划根本无法执行。
齐套校验 开工前校验物料、工装、刀具是否到位,提前预警缺料,避免物料到现场才发现短缺,导致产线停机等待。
插单快速重排 紧急订单变更时,快速模拟影响,自动调整后续工单,减少人工纸质重排带来的滞后与混乱。
效率收益:减少计划不合理导致的产线等待、换型冲突,提升设备有效开动率。
二、生产过程透明化,实时掌握车间进度
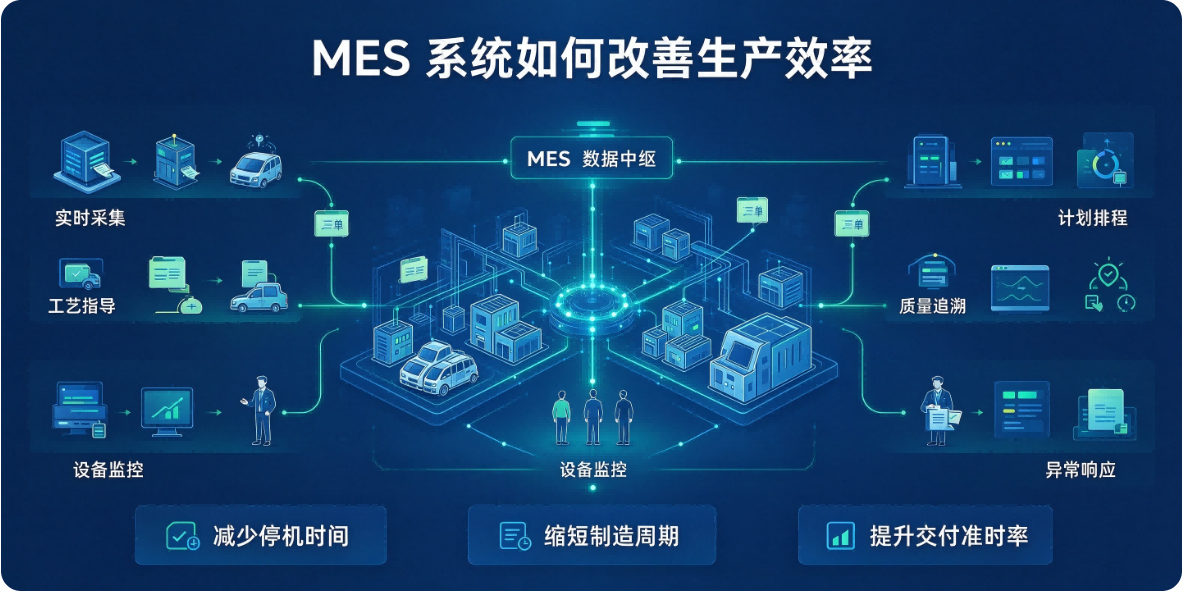
工单报工实时采集 通过工位终端、扫码、设备对接自动报工,替代纸质单据。实时看到:工单开完工状态、已产出数量、不良数量、在制品 WIP 位置。管理层不用等到下班汇总报表才知道进度。
WIP 在制品管控 跟踪半成品在各工序流转,减少在制品堆积、丢失、混批,压缩生产周期。大量堆积的在制品本身就是产能浪费、拉长交付周期。
异常快速上报 工位一键上报:设备故障、物料不良、工艺问题。消息推送班组长 / 维修 / 物料员,缩短异常响应时间,减少停机时长。传统模式是工人找人、口头汇报,故障很久才被处理。
三、设备管理,提升 OEE(设备综合效率)
MES 对接 PLC、SCADA、机床等设备,自动采集运行、停机、故障、空转数据:
自动统计 OEE,区分停机原因(故障停机、换型、待料、点检),定位损失大头,而不是只看到 “设备没开”。
预防性维护提醒:基于运行时长 / 产量触发保养工单,减少突发故障停机。
换型管理:标准化换型 SOP,记录换型时间,持续缩短 SMED 快速换模时间。
核心:从 “事后统计停机” 变成事前预防、事中快速处置,提高设备有效产出。
四、物料与防错管理,降低返工、报废
物料追溯 + 防呆防错 投料扫码校验:物料批次、型号、有效期,错料、混料直接拦截,防止不良品批量生产。
物料拉动(JIT) 根据工单进度拉动配料,减少工位堆料、缺料,实现工位物料按需配送,减少物料寻找时间。
批次全链路追溯 一旦出现不良,快速定位影响范围,缩小召回范围,减少返工成本。
返工、批量不良是车间巨大的效率杀手,MES 从源头降低这类损失。
五、工艺与质量管控,稳定产出
工艺下发到工位 工单启动时自动推送对应版本 SOP、参数,防止工人使用旧工艺、错误参数。
过程质检嵌入工序 首件检验、巡检、末件检验在 MES 内闭环,不合格不允许流入下工序;采集检测数据,自动统计不良柏拉图,定位不良根因。
参数监控 关键工艺参数实时采集超限报警,提前发现质量漂移,避免大批量不良。
六、人员绩效管理,量化工时
人员上岗、工时采集,记录谁在哪个工位做哪个工单,有效工时、等待工时分开统计。
计件 / 绩效数据自动生成,减少人工统计工作量,数据客观,便于识别瓶颈工位、人员负荷不均问题。
七、数据驱动持续改善
MES 沉淀车间全量数据:产量、良率、OEE、换型时间、停机原因、生产周期。
替代手工 Excel 汇总,减少统计人力;
用数据识别瓶颈工序,支撑精益改善(5S、TPM、SMED);
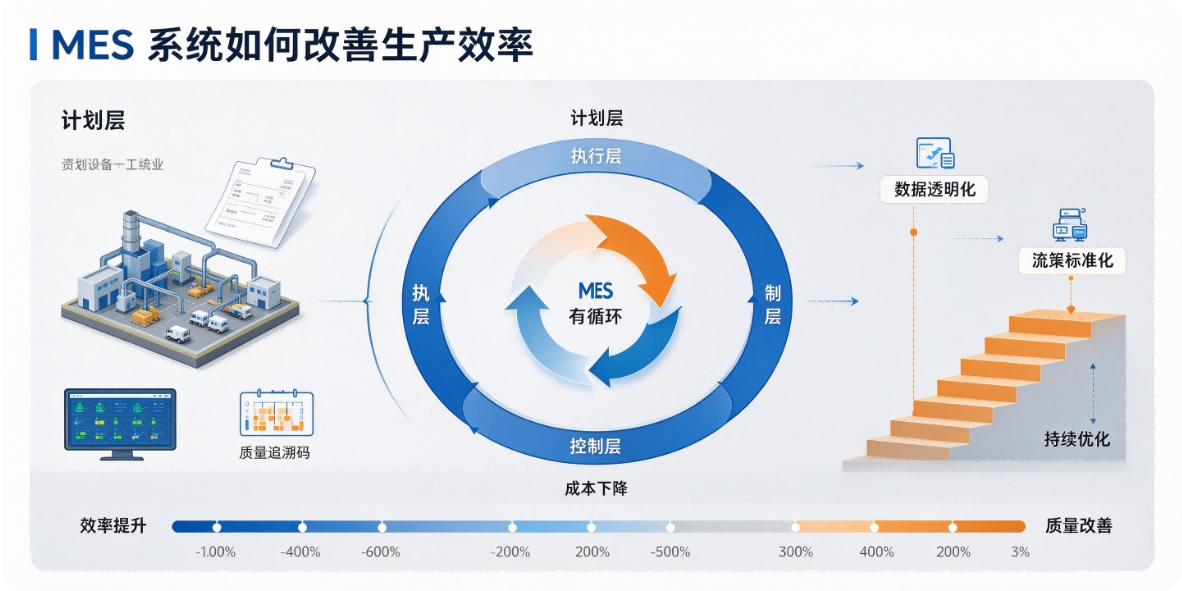
为 ERP 提供真实的生产实绩,让 ERP 的成本核算、计划更加准确,形成闭环。
简单总结:MES 提升效率的底层逻辑
消除车间信息断层:计划不知道现场、现场不知道进度、故障没人及时处理、物料混乱、质量问题事后才发现。 通过数字化采集、流程固化、防错预警、数据复盘,减少七大浪费(等待、搬运、不良、过量生产、库存、过度加工、动作浪费),最终提升 OEE、缩短生产周期、提高良率、降低制造成本。
常见量化参考(视行业基础水平差异很大)
设备 OEE 提升 5%~20%
生产周期缩短 10%~30%
不良返工率下降
车间纸质单据、统计人力减少
异常停机时长明显下降
本文原创作者:易君召,详见:https://www.yijunzhao.cn/authors/yijunzhao,转载请注明出处。
原文链接
欢迎访问 小易撩挨踢